.png?imageMogr2/format/webp)
تعتمد عملية تصنيع الصفائح المعدنية المناسبة على الحجم والهندسة ومخاطر التعديل، وليس على التفضيل. قارن بين الليزر، والدباس، وثقب الأبراج، والثني.
السؤال الذي نسمعه غالبا هو أي عملية هي الأفضل. لا يوجد أفضل. يتم اختيار عملية تصنيع الصفائح المعدنية بناء على ثلاث حقائق — عدد الأجزاء التي تحتاجها، مدى تعقيد المخطط الخارجي، ومدى احتمال تغير الرسم — ويمكن لنفس الجزء أن يسلك ثلاثة مسارات مختلفة في ثلاثة أحجام مختلفة. ما يلي هو كيف يتم اتخاذ هذا القرار فعليا في أرض المصنع، وأين يدفع المشترون غالبا مقابل المسار المكلف دون أن يدركوا ذلك.
هذه ليست ثلاثة بدائل لقرار واحد
عادة ما يتم إدراج عمليات القطع بالليزر والطباعة والثني جنبا إلى جنب، كما لو أن المشتري يختار واحدا. لا يتنافسان على نفس المحور. القطع بالليزر والختم كلاهما يجيبان على سؤال واحد: كيف يتم صنع القطع المسطح الفارغ؟ يجيب ال Bending على سؤال مختلف: كيف يصبح الفراغ المسطح جزءا ثلاثي الأبعاد؟ الجزء المقطوع بالليزر لا يزال يذهب إلى فرامل الضغط. الجزء المختوم لا يزال يذهب إلى فرامل الضغط. تأطير الخيار كثلاثة منافسين يخفي القرارين اللذين يدفعان التكلفة فعليا — طريق الفراغ وعدد الترتيبات التي تتشكل فيها.
بمجرد تقسيم السؤال بهذه الطريقة، يتغير الحديث. النسخة المفيدة ليست "ليزر أو ختم" بل "بهذه الكمية وهذه الهندسة، أي طريق للبلينغ أرخص، وكم عدد الانحناءات التي ستحتاجها القطعة؟" يمكن اقتباس هذين الإجابتين بشكل منفصل، وفي معظم الأحيان إحداهما واضحة والأخرى هي مكان المال.
ما الذي يجيده القطع بالليزر فعلا
القطع بالليزر لا يحتوي على أدوات. هذه الحقيقة الوحيدة هي التي تحدد معظم منطقتها. نموذج أولي، دفعة صغيرة، قطعة سيتم تعديلها الشهر المقبل — لا ينبغي أن تحمل أي منها قالبا. الليزر يقرأ برنامجا، لذا التغيير يكلف وقت هندسة، وليس مال الأدوات. كما أنه يتعامل مع خطوط لا يستطيع القالب التعامل معها: منحنيات طويلة، فتحات داخلية ضيقة، ثقوب بزوايا غريبة، ومادة سميكة تحتاج إلى قالب باهظ الثمن لتفريغها. برامج التداخل تسمح أيضا بمشاركة ورقة واحدة لعدة أجزاء، وهذا مهم عندما تكون المادة مكلفة.
ما لا يفعله القطع بالليزر بشكل جيد هو الحجم. القطع تسلسلي — منحنى واحد في كل مرة — لذا بالكاد ينخفض التوزيع في كل جزء مع زيادة الكمية. على قاعدة بسيطة بعدة آلاف من القطع في السنة، هذا جيد. عند مئة ألف، نفس الحامل هو طريقة بطيئة ومكلفة لصنع قطعة فارغة يمكن أن ينتجها قالب في جزء من الثانية. الحافة تحمل أيضا منطقة متأثرة بالحرارة، وهي غير مهمة في معظم الأجزاء وتؤثر على بعض الأجزاء.
حيث يكسب الختم أدواته
الختم هو حرفة معاكسة. النرد يكلف مالا قبل أن يظهر الجزء الأول الجيد، ويتم إنفاق هذا المال مرة واحدة. بعد ذلك، تنتج المكبس القطع الفارغة والميزات المكونة بسرعة لا يستطيع الليزر مجاراتها، مع تكرار يأتي من الأداة وليس من المشغل. بالنسبة لقطعة مستقرة، بسيطة بما يكفي للتجهيز، ومطلوبة بحجم حقيقي، يمكن أن تنخفض تكلفة الوحدة إلى أقل بكثير من أي مسار قطع. المشكلة أن كل تغيير في الرسم بعد قص القالب يعني توفير المال ووقت التجهيز، والقالب لا يهتم بأن التغيير بدا صغيرا.
لذا فإن نقطة التعادل بين الليزر والختم ليست كمية ثابتة. يتحرك حسب حجم القطعة، سمك المادة، عدد الميزات التي يجب أن يتكون عليها الشرب، ومدى ثقتك بأن التصميم متجمد. جزء كبير وبسيط قد لا يبرر النرد أبدا. جزء صغير وكثيف الميزات قد يبرر ذلك مبكرا عن المتوقع. الطريقة الوحيدة الصادقة لمعرفة ذلك هي أن تحدد سعر كلا المسارين حسب الكمية السنوية الفعلية ومقارنة التكلفة الإجمالية، وليس سعر الوحدة.
ضرب الأبراج: الطريق الأوسط الذي ينساه المشترون
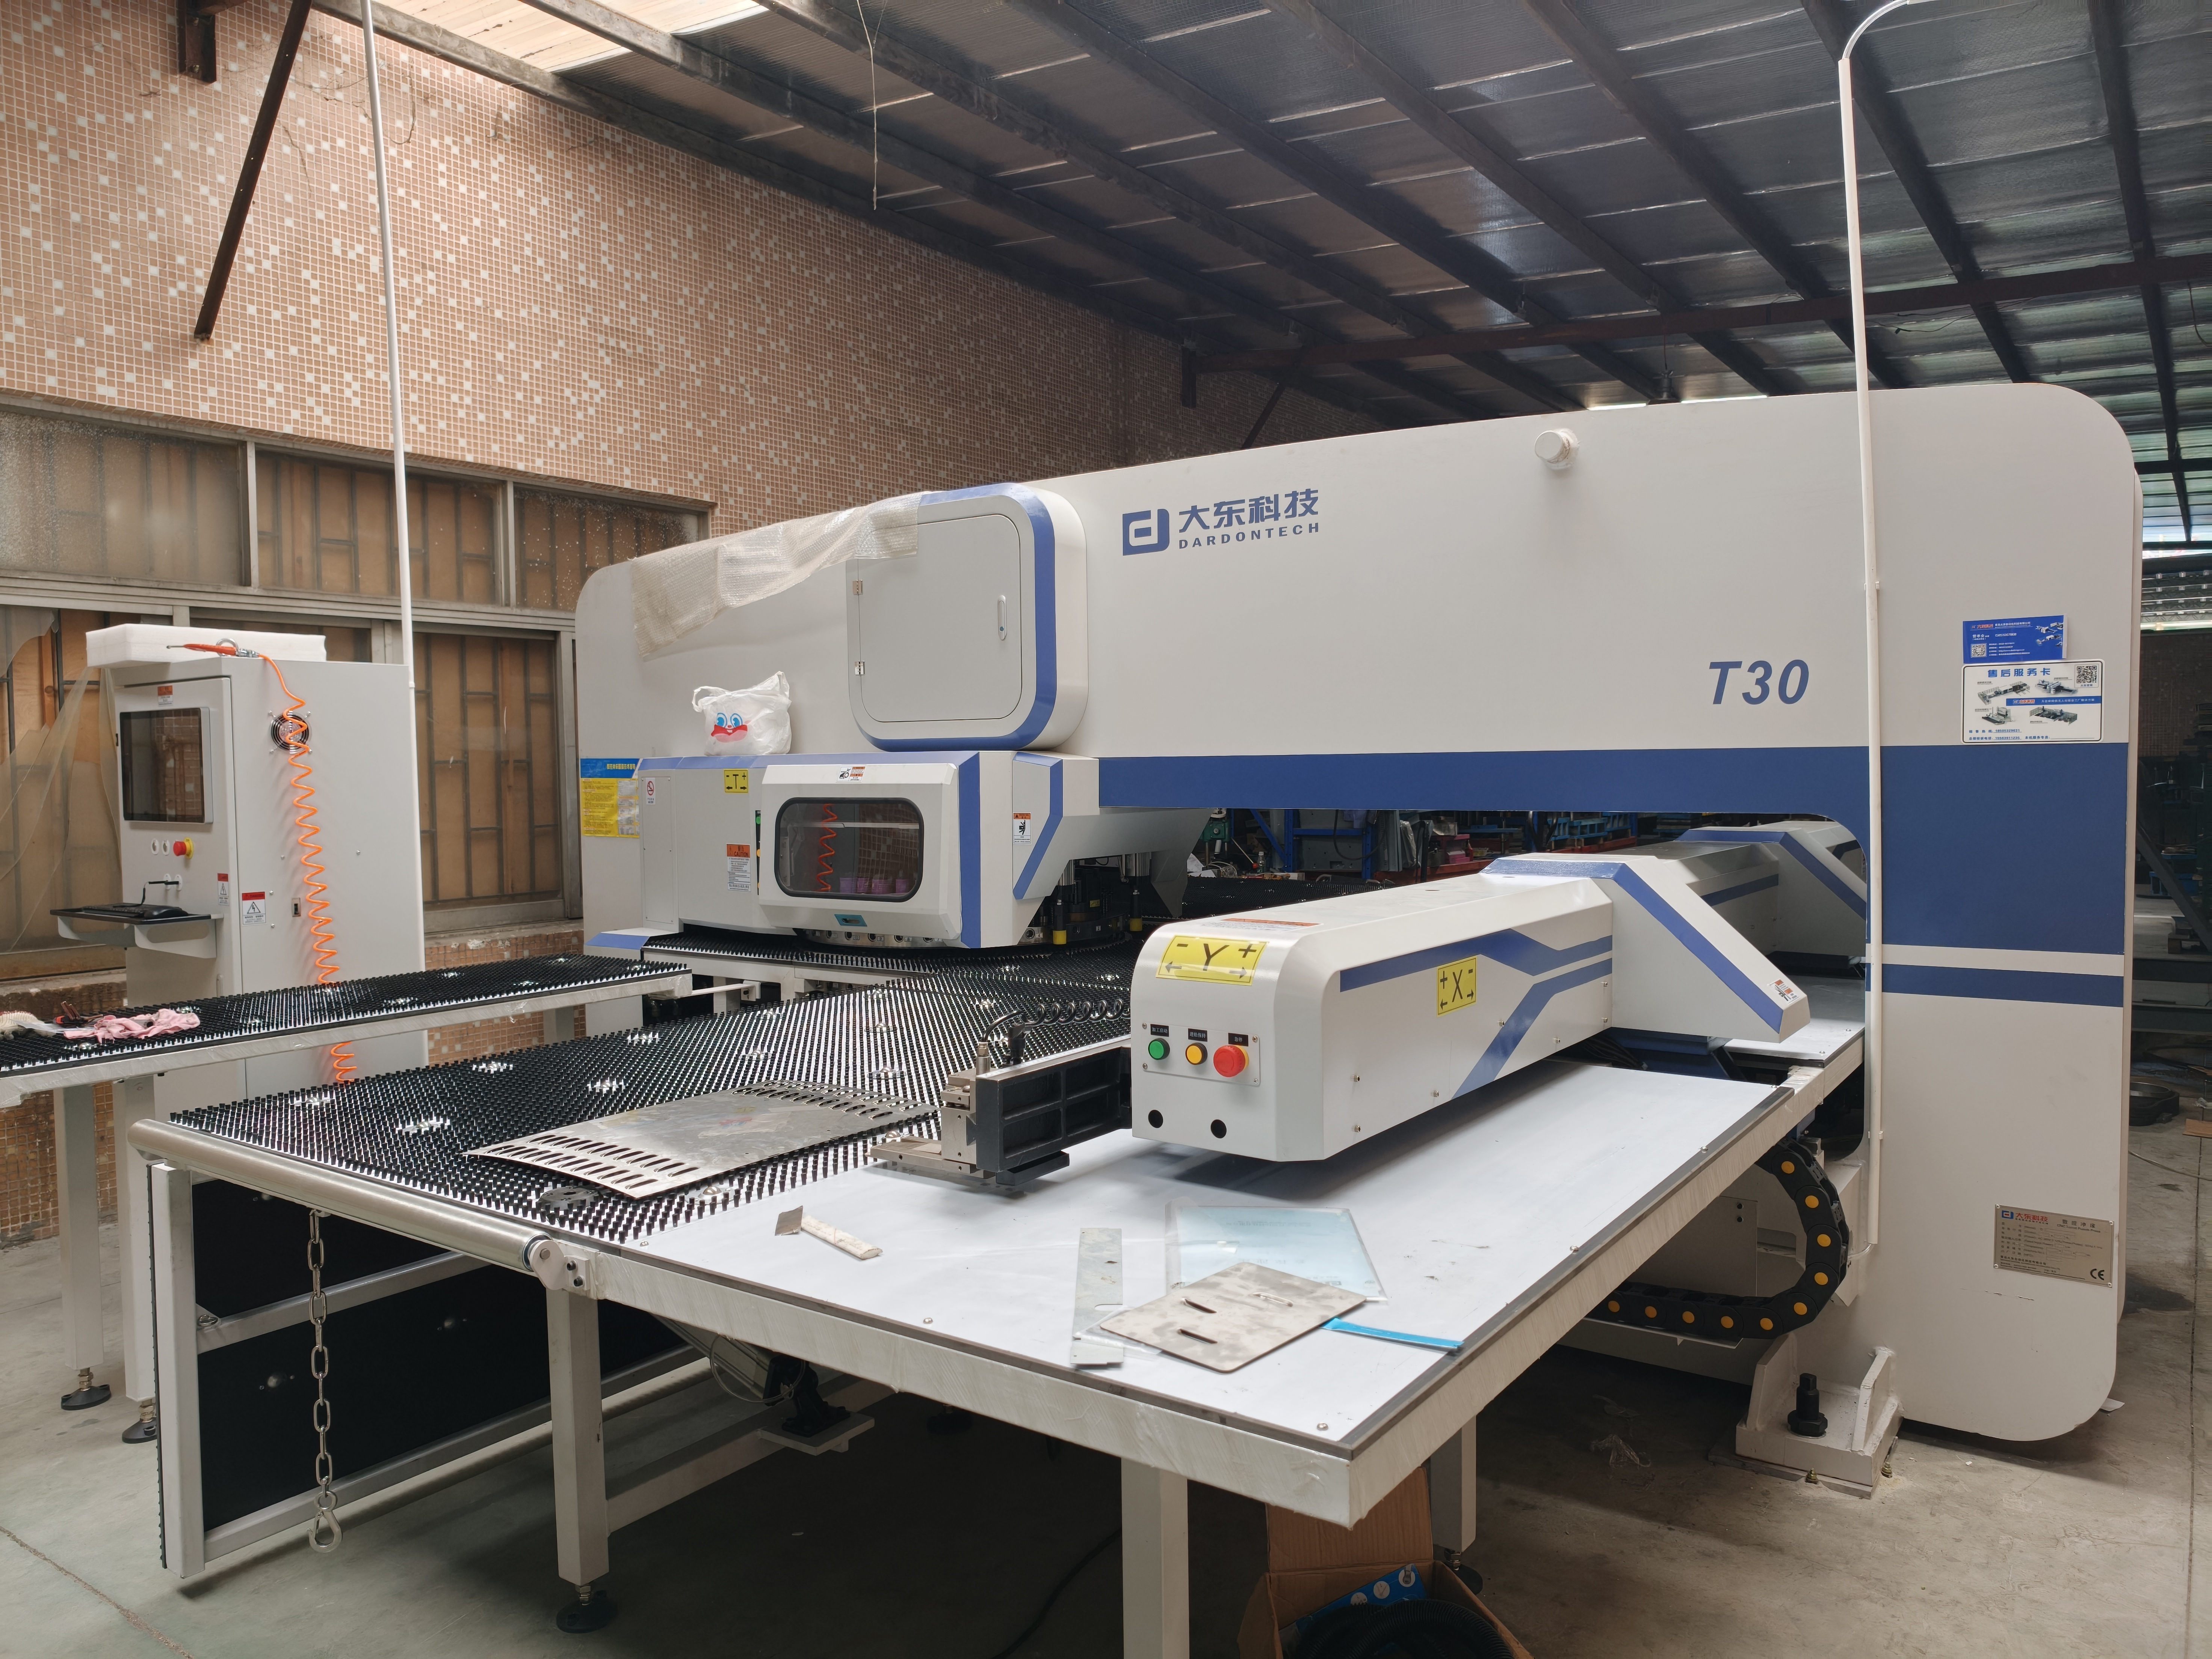
بين الاثنين يوجد نظام ثقب البرج باستخدام CNC، وغالبا ما يتم استبعاده من المقارنة. البرج يحمل ضربات وقوالب قياسية، لذلك لا توجد أدوات مخصصة للدفع. يقوم بثقوب أشكال قياسية — مستدير، مربع، دائري، فتحات زجاجية — بسرعة وتكرار، ويمكنه دمج العديد من الثقوب في برنامج واحد. بالنسبة لللوحة ذات نمط منتظم من الثقوب المتطابقة، غالبا ما تكون أرخص من الليزر بنفس الكمية، لأنها لا تتبع كل منحنية؛ إنها تضرب.
حدودها هندسية. البرج يعمل مع الأدوات التي لديه، لذا فإن الخطوط غير المعتادة والقطع الكبيرة إما مستحيلة أو تحتاج إلى مسار مختلف. لهذا السبب غالبا ما يستخدم ثقب البرج وقطع الليزر معا في نفس الجزء: البرج يتعامل مع الثقوب القياسية المتكررة، والليزر يتعامل مع الخطوط العريضة والميزات التي لا يستطيع البرج الوصول إليها.
الانحناء دائما في الأسفل — السؤال هو كم عدد الإعدادات
كل جزء له بعد ثالث يحتاج إلى ثني، بغض النظر عن كيفية صنعه الفارغ. لذا فإن الانحناء ليس طريقا يمكن اختياره؛ إنها تكلفة يرثها كل مسار. ما يختلف هو عدد الإعدادات. انحناء واحد هو إعداد واحد. خمسة انحناءات في خمسة اتجاهات يمكن أن تكون خمسة إعدادات، كل منها له التحكم الخاص، وطريقة التحكم الخاصة به، وفرصته الخاصة للانزلاق. عدد الانحناءات، وتسلسلها، وما إذا كان يمكن تنفيذها في معالجة واحدة، وما إذا كانت الأدوات لكل نصف قطر موجودة بالفعل على الرف، كلها تحدد تكلفة الجزء أكثر مما تعترف به معظم الرسومات.
وهنا أيضا يلتقي التصميم والعملية. قطعة مصممة بثلاث انحناءات حيث يمكن أن تفي اثنتان منها قد دفعت ثمن إعداد لا يشتري شيئا. قطعة تحتاج إلى ثقب خاص لنصف قطر ضيق واحد قد دفعت ثمن أدوات كان من الممكن تجنبها لنصف قطر أكبر قليلا. لا يظهر أي من ذلك في مقارنة سعر الوحدة، وكل ذلك يظهر في عرض السعر.
الأرقام الأربعة التي تحدد المسار
عندما نعطي اقتباسا لقطعة، تقوم أربعة أرقام بتحديد المسار قبل جدولة أي جهاز. الأول هو الكمية السنوية، وما إذا كانت مستقرة أو استثنائية لمرة واحدة. الثاني هو تعقيد الخطوط العريضة: الحواف المستقيمة والثقوب القياسية تتصرف بشكل مختلف تماما عن المنحنيات الطويلة والقطع غير المنتظمة. الثالث هو مخاطر المراجعة — مدى تجميد الرسم فعلا، وليس مدى تجميده الوصفي. الرابع هو التكلفة الكلية: الأدوات التي يتم تقطيعها على الكمية، بالإضافة إلى تكلفة الوحدة، بالإضافة إلى وقت الانتظار، بالإضافة إلى تكلفة التغيير إذا حدث ذلك.
إذا غيرت أي واحدة من هذه الأسئلة قد تنقلب الإجابة. التصميم المستقر والبسيط وعالي الحجم يشير إلى وجود قالب. نفس التصميم عند عشر الحجم يشير إلى الليزر أو البرج. المخطط المعقد الذي لن يراجع أبدا يمكن أن يبرر النرد إذا كان الحجم موجودا، بينما لا ينبغي تعديل مخطط بسيط لا يزال متحركا على الإطلاق. المشترون الذين يقارنون سعر الوحدة فقط يقارنون الرقم الرابع بينما يتجاهلون الثلاثة الأوائل الذين أنتجوه.
كيف تتداخل المسارات في جزء واحد
معظم الأجزاء الحقيقية تستخدم أكثر من مسار واحد، وهذا ليس تنازلا — بل هو الطريقة الطبيعية لتحقيق هدف تكلفة. القطع الفارغ بالليزر يذهب إلى فرامل الضغط. الفرمل المطبوع يذهب إلى فرامل الضغط. قد تذهب لوحة مثقبة بالبرج إلى الليزر لتحديد مظهرها ثم إلى فرامل. مهمة المتجر هي اختيار التركيبة التي تقلل التكلفة الإجمالية حسب كمية الجهاز، وهو أمر مختلف عن بيع أي جهاز خامل. لهذا السبب نقتبس المسار بدلا من الآلة، وهو نفس المنطق وراءحلول تصنيع الصفائح المعدنيةلمراحل إنتاج مختلفة.
اقتباس يذكر عملية واحدة دون شرح التركيبة يستحق سؤالا ثانيا. اسأل أي مسار صنع الفراغ، أي مسار شكله، وكم عدد الإعدادات التي تحتاجها التكوين. الإجابة تخبرك ما إذا كان السعر يعكس جزءك أو راحة المورد.
الخاتمة
لا توجد أفضل عملية تصنيع صفائح معدنية، فقط أفضل مسار لكمية معينة، وهندسة، ومخاطر التعديل. القطع بالليزر يشتري المرونة ويدفع ثمنها من حيث السرعة. الختم يشتري السرعة ويدفع ثمنها في الأدوات. اللكم بالبرج يقع بينهما وينسى كثيرا. الانحناء ليس جزءا من الخيار على الإطلاق — بل هو تكلفة يحملها كل مسار، تحدد بعدد التجهيزات التي يحتاجها القطعة. إذا أصبحوا الأرقام الأربعة بشكل صحيح، فعادة ما يختار المسار نفسه. إذا كان لديك رسم وكمية سنوية، سنعرض المسار الذي يناسب كلا الطرفين. يمكنك رؤية نطاق الأعمال التي يغطيها هذا المنشور على موقعناقطع مخصصة مختومة من الصفائح المعدنيةابدأ الصفحة، ثم أرسل الملف وملف الصوت عندما تكون جاهزا.
الأسئلة الشائعة
هل القطع بالليزر دائما أغلى من الختم بكميات كبيرة؟
لا. يعتمد ذلك على حجم الجزء، سمك المادة، تعقيد القالب ومدى استقرار التصميم. بالنسبة للأجزاء الكبيرة جدا، أو الأجزاء التي يكون بناء القوالب مكلفة، يمكن للليزر أن يبقى منافسا بعد الحجم الذي قد يكون فيه جزء صغير بسيط قد يكون مجهزا بالفعل. نقطة التعادل محددة للقطعة، ولهذا السبب يجب أن يتم عرض كلا المسارين حسب الكمية الفعلية لك.
هل يمكن استبدال جزء مصمم للقطع بالليزر لاحقا إلى الختم؟
عادة نعم، لأن الهندسة النهائية نفسها، لكن المفتاح ليس مجانيا. قد يتطلب الختم نحنات بارزة، واختلاف المسافات بين الفتحات والحافة للقالب، وقبول جودة حواف مختلفة قليلا. الجزء المصمم مع وضع المسار النهائي في الاعتبار يتجنب معظم تلك التعديلات، لذا من المفيد إخبار المورد بالعملية التي تتوقع أن تتوسع فيها.
هل أحتاج إلى قالب مخصص لثقب البرج؟
لا. التثقيب بالبرج يستخدم ضربات قياسية وقوالب محفوظة في البرج، لذلك لا توجد تكلفة أدوات مخصصة. المقابل هندسي: البرج يمكنه إنتاج الأشكال القياسية التي تم تجهيزها فقط، ولهذا السبب يناسب الألواح التي تحتوي على ثقوب متطابقة متكررة ويحل المجال للليزر لتحديد الخطوط غير المعتادة.
كيف أعرف ما إذا كان حجمي يبرر النرد؟
لا يوجد رقم عالمي. قارن تكلفة القالب المقوى بالإضافة إلى تكلفة الوحدة مع مسار القطع بالكمية السنوية الحقيقية، وأضف تكلفة أي تعديل محتمل. إذا كان التصميم لا يزال يتحرك، فإن التكلفة الحقيقية للقالب تشمل كل تغيير يفرضه. إذا كان التصميم متجمدا والحجم مستقر، غالبا ما يصل نقطة التعادل أسرع مما يتوقعه المشترون.
أرسل لنا السحب والكمية السنوية. سنقتبس المسار الذي يناسب الاثنين ونخبرك أين يقع التعادل —الليزر، الدابس، الضرب في البرج، أو مزيج من هذه الأنظمة.
