.png?imageMogr2/format/webp)
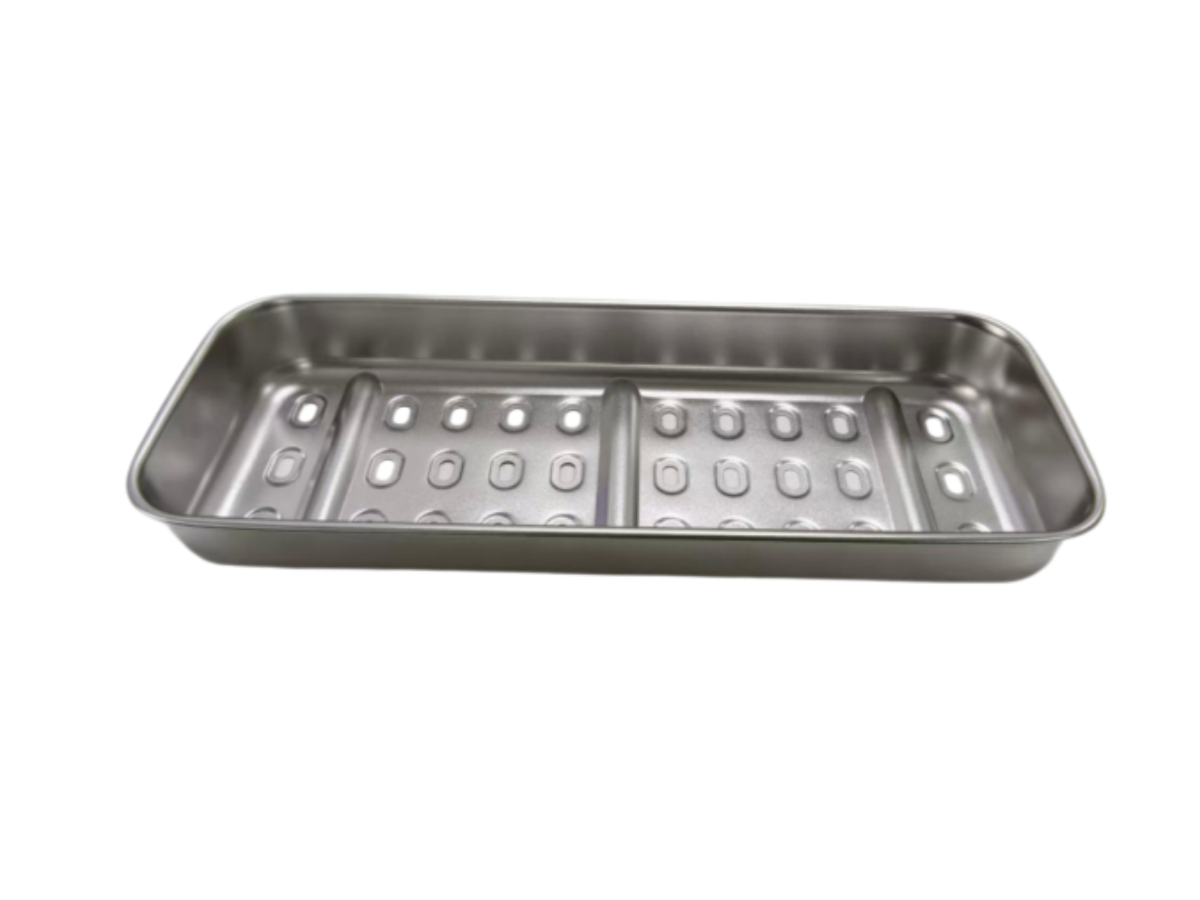
يتم تحديد تصنيع الفولاذ المقاوم للصدأ الصحي بناء على التصريف والامتداد والشقوق، وليس بالتلمع. ماذا أضعه على الرسم حتى يمكن غسل الجزء.
عادة ما يتم تحديد التصنيع الصحي للفولاذ المقاوم للصدأ من خلال إشارة تشطيب — رقم خشن، تلميع المرآة، نغمة كهربائية — كما لو أن النظافة هي خاصية للسطح. ليس كذلك. يمكن أن يكون الجزء ساطعا كالمرآة ومع ذلك يفشل في اختبار المسحة، لأن مفصل الحضن خلف الوجه المصقول يحمل المنتج، أو لأن الحافة الأفقية لا يوجد مكان لتصريفها. الخصائص الثلاث التي تحدد فعليا الأداء الصحي هي هندسية، وجميعها مثبتة على الرسم: هل يمكن لوسيط التنظيف الوصول إلى كل سطح، هل يخرج السائل من الجزء، وهل هناك فجوة لبقايا يمكن أن تبقى فيها.
قابلية التنظيف هي الهندسة قبل أن تصبح سطحية
يتم تنظيف معدات الطعام والصيدلانية بثلاث طرق: غمرها أو رشها بمحلول تنظيف، أو مسحها يدويا، أو شفرها بالماء عند التغيير. كل منها يفرض طلبا مختلفا على الجزء — الرذاذ يحتاج إلى خط رؤية، والمسح يحتاج إلى أداة للوصول فعليا إلى السطح، والتدفق يحتاج إلى جاذبية للقيام بالعمل — لكن الثلاثة ينهارون إلى نفس الأسئلة الثلاثة، ويمكن طرحهم على أي قطعة معدنية قبل بنائها.
هل يمكن رؤيته؟ هل يمكن الوصول إليها؟ هل يمكن تفريغه؟ السطح الذي يفشل في أي من هذه لا يمكن إنقاذه بتشطيب أفضل، لأن الملوث ليس على السطح الذي يتم تلميعه — بل في مكان لم يذهب إليه التلميع. هذا هو الخطأ الذي نراه غالبا في الرسومات القادمة: مواصفة تشطيب تحمل حجة النظافة بأكملها، بينما الهندسة تحتها تخلق جيبا لم ينظر إليه العميل من قبل. عادة ما تتخذ قرارات التصميم التي تجعل قطعة قابلة للوصول في المقام الأول قبل أن يناقش أحد التلميع، وهي نفس القرارات التي تصلحكيف تناسب قطعة مصنعة، وتكلف، وتجميعها.
الاختبار الحقيقي الأول هو التصريف، وليس النظافة
السائل الذي يبقى على جزء بعد الغسل أسوأ من السائل الذي لم يصل أبدا، لأنه يحمل ما تم فك الغسل إلى مكان يمكن أن يجلس فيه وينمو. لذا فإن كل سطح أفقي هو قرار تصميمي، وليس ميزة محايدة: غطاء، حافة علوية، وجه علوي للمقوي، وعائد الإطار السفلي لإطار الباب. كل واحدة إما تستنزف أو تحتفظ.
الحافة المتشكلة هي الأكثر شيوعا، ونادرا ما تلاحظ لأنها تضاف للصلابة وليس للنظافة. الشفة المرفوعة على اللوح تعطي الجزء صلابة وتمنح النبات حوضا بعمق بضعة مليمترات، يمتد بطول القطعة، بعيدا عن الأنظار ومن المستحيل تصريفه. تدوير نفس الحافة للأسفل، أو استبدالها بخرزة مشكلة، يحافظ على الصلابة ويزيل الخزان. تعمل فتحات التصريف فقط عندما توضع في النقطة المنخفضة الحقيقية للهندسة وتقود إلى مكان يصرف أيضا — فالثقب الذي يفرغ في الجيب التالي قد حرك المشكلة بدلا من حلها.
يتم تصميم الشقوق قبل أن يرفع أحد الشعلة
من المغري اعتبار الشقوق مشكلة لحام. معظمها ليس كذلك. تأتي من طريقة ربط قطعتين معدنيتين: وصلة حضن، شطيرة مثبتة بمسامير مع حشية بين اللوحات، حافة مقوسة، مقوي ملحوم على وجه. حيثما تلامس سطحان على طول خط بدلا من أن يكونا ملتصقين عليه، توجد فجوة شعرية لا يخترقها أي سائل تنظيف بشكل موثوق ولا يمكن لأي فحص رؤيتها بشكل موثوق.
أقوى حل هو إزالة الوصلة بدلا من إغلاقها. الحامل المطوي خارج اللوحة الأم يلغي الاتصال الذي كان سيخلقه حامل ملحوم؛ وصلة الحصان بين شافتين تلغي التداخل الذي يعتمد عليه مفصل الحضن. عندما يجب أن تبقى الوصلة، يكون الخيار بين لحام اختراق كامل وفجوة، ولا يوجد حل وسط. الزاوية الأخرى التي لا يرسمها أحد هي الزاوية الداخلية. نصف قطر داخلي ضيق يبطئ تدفق التنظيف بالضبط حيث تتجمع البقايا، لذا فإن نصف قطر أكبر قليلا يكون أكثر نظافة رغم أنه يبدو أقل دقة — ويغير الأدوات، والنمط المسطح، وتسلسل الانحناء، ولهذا السبب ينتمي إلى النقاش في مرحلة الاقتباس وليس في أرض المصنع.
اللحام بغرزة ولحام مستمر هما منتجان مختلفان
من الناحية الهيكلية، غالبا ما يقوم اللحام بالغرزة واللحام المستمر بنفس الغرض. من الناحية الصحية لا يفعلون ذلك. يترك لحام الغرز الواجهة بين الجزأين غير ملحوم على طول معظم طوله، وهو شق يحمل اسما آخر: مغلق على العين، مغلق على سائل التنظيف، مفتوح لأي شيء يدخل إليه. ظهر الفشل بعد عدة أشهر كتتبع تآكل على طول خط بدا سليما عند الوصول.
الخطأ العكسي شائع بنفس القدر: تحديد اللحامات الكاملة في كل مكان لأن اللحامات تفترض أنها الحل الآمن. اللحام المستمر يضيف حرارة أكبر بكثير إلى الجزء، مما يسحبه من المسطح، ثم يحتاج إلى تقويم، مما يزعج السطح. لذا القرار ليس "اللحام أكثر" بل "اللحام باستمرار حيث يكون الدرزة ملامسة للمنتج، قابلة للغسل أو قادرة على الاحتفاظ بالسائل، والخياطة في مكان آخر". بهذه الطريقة، تكون الملاحظة قابلة للبناء والتكلفة مرئية؛ تكتب كتعليمات شاملة، إما أن تبني الجزء بشكل زائد أو تترك الدرزة الحرجة لعادة.
العلاج بعد اللحام ينتمي إلى المفصل، وليس إلى مستحضرات التجميل
اللحام يدمر الطبقة السلبية التي تجعل الفولاذ المقاوم للصدأ مقاوما للصدأ، ويحدث ذلك بطريقتين: يترك تلوين أكسيد على وحول الخرزة، ويسحب الكروم من المعدن بجانب اللحام مباشرة، تاركا شريطا ضيقا أقل مقاومة من اللوحة الأصلية. تلك الفرقة هي حيث يبدأ التمزق، وهو غير مرئي. التعامل مع اللحام كعملية تجميلية — طحنها بشكل مسطح بحيث يصور الجزء بشكل جيد — يغفل المشكلتين.
النظام أهم من الجهد. العمل الميكانيكي يأتي أولا: إزالة الرش، امزج مقدمة اللحام، إزالة التعزيز الزائد حتى لا يجلس عليه شيء. بعد ذلك يتم التنظيف. ثم يعيد التخليل أو التخدير الكيمياء السطحية، ويقوم الشطف النهائي بإزالة البقايا التي يتركها المعالجة. القيام بالسلبية قبل الطحن يزيل المشكلة مع الحماية. هناك قاعدة ثانية أكثر هدوءا: الأدوات المستخدمة على الفولاذ المقاوم للصدأ يجب أن تخصص للاستينلس للصدأ. الحديد الملتقط من فرشاة سلكية من الفولاذ الكربوني أو قرص طحن يغرس في السطح ويصدأ هناك، على جزء لم يكن خطأ أبدا.
التشطيب السطحي له اتجاه، ويجب كتابة الاتجاه
التلميع الميكانيكي يترك حبة، والحبيبة لها اتجاه. سطحان منهما بنفس الخشونة يتصرفان بشكل مختلف إذا تم تلميع أحدهما على طول اتجاه التدفق والآخر عبره، لأن نمط الخدش العمودي على التدفق يحبس طبقة رقيقة يطلقها نمط مواز. عندما يقول الرسم "مصقول" ولا شيء آخر، ينهي الورشة كل وجه في الاتجاه الأسهل في الإمساك به، والنتيجة قطعة ذات رقم ثابت وسطح غير متناسق.
ومن الجدير أيضا فصل عمليتين غالبا ما يقال عنهما كما لو أن إحداهما استبدلت الأخرى. التلميع الميكانيكي يغير هندسة السطح: فهو يقطع القمم للأسفل. يعمل التلميع الكهربائي كيميائيا، حيث يذيب النقاط العالية المجهرية ويترك طبقة غنية بالكروم، مما يحسن الفيلم السلبي وكذلك الشكل الشكلي. العمل الصيدلي والطبي يميل إلى المسار الكهروكيميائي، بينما المعدات الغذائية غالبا نحو التشطيب الميكانيكي بالإضافة إلى التخلي، ولا يشكل أي منهما بديلا عن الآخر. ما يهم في مرحلة الرسم هو أن الوجه، العملية، اتجاه الحبيبات، والمعالجة التي تليها كلها تسمى — وإلا فإن التشطيب سيكون مسألة تفضيل الورشة.
الدرجة تجيب على سؤال تآكل، وليس سؤال النظافة
غالبا ما يعامل اختيار المواد كقرار للنظافة، وهو ليس كذلك. ما تحدده الدرجة هو كيف يتصرف الجزء في كيمياء التنظيف وبيئة المنتج: هل يقاوم الحفر تحت منظف حامل كلوريد، أو ما إذا كان ينجو من دورة غسيل كاوي، أو ما إذا تغير لونه في منتج مليء بالملح. تتم مقارنة درجات الأوستنيت مع الموليبدينوم وتلك التي لا تحتوي عليه لهذا السبب تحديدا، ويظهر الفرق أولا في الشقوق، وتحت الرواسب، وعند أصابع اللحام — نفس الأماكن التي تفشل فيها النظافة بالفعل.
لهذا السبب يجب اختيار نظام التنظيف والمادة معا بدلا من التسلسل. المصنع الذي يختار درجة مقابل المنتج، ثم يسلم مواد التنظيف الكيميائية إلى مقاول يختار معقما معتمدا على الكلور، قد تسبب في مشكلة تآكل في مكان تمثل أيضا مشكلة نظافة. طلب كيمياء الغسيل في مرحلة الاقتباس ليس طلبا غير معتاد؛ المدخلات هي التي تجعل توصية المادة ذات معنى.
ما يقوله الرسم لجعل الجزء يخرج قابلا للتنظيف
الورشة تبني ما يطلبه الرسم، وعندما يكون الرسم صامتا تبني ما هو الأسرع. هذا ليس انتقادا؛ وهذا هو السبب في ضرورة كتابة متطلبات النظافة بدلا من الضمنة. تغطي معظم الأجزاء ستة نوتات: أي اللحامات ملحومة باستمرار وأيها يمكن خياطتها؛ الحد الأدنى لنصف قطر الداخل عند الزوايا الذي سيتم تنظيفه؛ اتجاه المصرف والنقطة المنخفضة التي تنتمي إليها الحفرة؛ الوجه، العملية، اتجاه الحبيبات والمعالجة اللاحقة لكل سطح نهائي؛ الهياكل غير المسموح بها، مثل وصلات الحضن، والتجاويف، والشفاه المرفوعة؛ وكيف سيتم التحقق من كل واحدة منها.
كما يساعد معرفة ما يفعله المسار للخط قبل تجميد الرسم، لأن الاختيار بين القطع والتشكيل واللحام يغير عدد الوصلات الموجودة في المقام الأول —كيف يتم اختيار هذا الطريق بين القطع، والدق، والثنييستحق التسوية قبل إضافة ملاحظات النظافة، وليس بعدها. وبما أن كل واحدة من هذه الملاحظات تكلف وقتا ومواد استهلاكية وفحصا، فإن عرض السعر الذي يتجاهلها ليس عرضا أرخص؛ إنها عرض سعر لجزء مختلف. الأجزاء التي تجعل الورشة قابلة للتنظيف هي التي تم التحقق منها من هذه النقاطالتحقق من مرور الجزء قبل شحنه، بدلا من اكتشافها عند غسل الزبون.
الخاتمة
يتم تحديد تصنيع الفولاذ المقاوم للصدأ الصحي بثلاثة أمور لا علاقة لها بمدى لمعان الجزء: هل يمكن للسائل أن يخرج منه، أو ما إذا كان المنقف يمكنه الوصول إلى كل سطح، وما إذا كانت هناك فجوة غير ملحومة. التصريف هو قرار تشكيل، والامتداد هو قرار نصف قطر ووصول، والشقوق هي قرار مشترك — وجميعها أرخص في التغيير أثناء السحب مقارنة باللحام النهائي. التشطيب لا يزال مهما، لكنه يهم أخيرا: هو الذي يحدد مدى سلوك السطح الذي كان قابلا للتنظيف بالفعل خلال ألف دورة غسيل، وليس ما إذا كان يمكن تنظيفه أصلا.
الأسئلة الشائعة
هل يجعل الطلاء الأعلى الجزء المقاوم للصدأ أكثر نظافة؟
فقط بعد الهندسة يسمح بحدوث التنظيف على الإطلاق. تشطيب المرآة على سطح لا تصل إليه قطعة القماش، أو فوق جيب يحتوي على سائل، لا يغير شيئا في البقايا. التشطيب يتحكم في كيفية تقدم عمر السطح القابل للتنظيف؛ الصرف، والوصول وغياب الفجوات هي التي تحدد ما إذا كان بالإمكان تنظيفه.
لماذا نحدد اللحام المستمر بدلا من لحام الغرزة في جزء تلامس المنتج؟
لأن لحام الغرز يترك الواجهة بين الجزأين غير ملحومة على طول معظم طولها، وهو شق لا يمكن لسائل التنظيف الدخول إليه ولا يمكن للفحص رؤيته. اللحام المستمر ليس أفضل تلقائيا في كل مكان: فهو يضيف حرارة وتشويه وأعمال تشطيب، لذا ينتمي إلى الدرزات التي يتم غسلها أو الاحتفاظ بالسائل.
هل يمكن جعل جزء مصنع نظيفا بعد بنائها؟
جزئيا. يمكن خلط أصابع اللحام، وإزالة لون الأكسيد واستعادة الطبقة السلبية، مما يثبت كيمياء السطح. ما لا يمكن إصلاحه بعد ذلك هو الهندسة: مفصل حضن، تجويف مغلق، أو حافة مرفوعة تحمل السائل مدمجة في القطعة. يجب تصميم هذه الأنواع قبل التصنيع.
ماذا يجب أن يقول الرسم ولا يقوله الإشارة العامة للنهائية؟
أي الدرزات متصلة وأيها يمكن خياطتها، ونصف قطر الداخل الأدنى عند الزوايا المنظفة، اتجاه التصريف والنقطة المنخفضة، اتجاه الوجه والحبيبات لكل سطح مكتمل، والتركيبات غير المسموح بها. إضافة اسم كيمياء الغسيل إلى جانب الدرجة يساعد أيضا، لأن المادة ونظام التنظيف يجب أن يختارا معا.
أرسل الرسم أو نظام التنظيف الذي يجب أن يبقى معداته على قيد الحياة، وسنقوم بتحديد الوصلات ونصف القطر ونقاط التصريف التي تقرر ما إذا كان يمكن غسل الجزء فعليا.
